新しいギア シャフト、構造ブラケット、または頑丈な機械部品用の合金鋼鍛造品を調達する場合、選択するサプライヤーは部品あたりのコストだけでなく、降伏強度、疲労寿命、最終アセンブリの長期信頼性にも影響します。有能なパートナーは、材料化学を仕様内に保ち、鍛造温度と変形率を制御し、熱処理や機械加工などの二次作業を調整できる必要があります。当社の経験では、最初のステップは、材料グレード、鍛造プロセス管理、品質トレーサビリティ、および鍛造後の機械加工能力に基づいて、将来のサプライヤーを比較することです。この記事では、これらの各基準を実践的な観点から説明し、次回の RFQ で使用できるチェックリストを提供します。
合金鋼鍛造とは何か、そしてそれがなぜ重要なのか
合金鋼は単一の材料ではなく、クロム、モリブデン、ニッケル、バナジウムなどの元素を意図的に添加したエンジニアリング鋼の一種です。これらの添加により、熱処理に対する材料の反応が変化し、硬化性が向上し、所定の強度レベルでの靭性が向上します。鍛造では、材料が塑性変形するほど熱いうちに材料の形状を再形成します。粒子構造が部品の輪郭に沿っているため、鍛造合金鋼コンポーネントは、中実の棒から切り出したコンポーネントや鋳造で製造されたコンポーネントよりも優れた疲労耐性と耐衝撃性を備えています。このため、合金鋼鍛造品は、自動車のドライブライン、工業用ポンプシャフト、水処理圧力部品、農業機械、重機の構造部材などの用途に使用されています。
合金鋼鍛造サプライヤーは、生産を開始する前に、どのグレードがお客様の負荷条件に適しているかを説明できなければなりません。たとえば、4140 鍛造品は強度と靱性のバランスが優れているため、シャフトやギアとして人気があります。 4340 鍛造品は焼入性が高く、頑丈なアクスルやクランクシャフトによく使用されます。 8620 鍛造品は、鍛造後に肌焼き処理して、強靭なコアに耐摩耗性の表面を作成できます。重要な点は、サプライヤーは単に一般的な鋼種の在庫を持っているべきではないということです。熱処理が最終的な機械的特性にどのような影響を与えるかを理解しており、トレードオフについて喜んで話し合う必要があります。
合金鋼鍛造サプライヤーを評価する方法
材料範囲とプロセス管理
サプライヤーの材料範囲を監査することから始めます。彼らが定期的に鍛造している合金鋼グレードのリストを尋ねてください。リストには、4130、4140、4340、8620、6150 などの一般的なグレードや、製品に使用する規格を含める必要があります。サプライヤーが限られた材料セットを扱っている場合、部品に最適化されていないグレードを代替することを余儀なくされる可能性があります。材料認証も重要なポイントです。鍛造工場は、ミルテスト証明書を提供し、原材料から鍛造完成品までの熱数トレーサビリティを維持できる必要があります。
鍛造方法と公差
サプライヤーが開放型鍛造、密閉型鍛造、熱間鍛造、冷間鍛造のいずれを使用しているかを明確にします。各方法は、部品の形状、工具コスト、達成可能な公差に対して異なる結果をもたらします。自由鍛造は、大型で少量の部品に適しています。密閉型鍛造により、再現性が向上し、生産率が向上します。熱間鍛造では鍛造負荷が軽減され、断面の大幅な縮小が可能ですが、冷間鍛造では優れた表面仕上げと小さな部品の緻密な寸法が得られます。サプライヤーは、年間の生産量と品質の要件に適合する方法を推奨する必要があります。
二次的な操作
ほとんどの鍛造部品は、生の鍛造品として出荷されません。ベアリングシート、ねじ山、シール溝、重要な穴の機械加工が必要です。鍛造後に CNC 加工を実行できるサプライヤーを利用すると、部品を複数のベンダーに発送する必要がなくなります。同じ組織が鍛造と機械加工を担当する場合、同心度、振れ、および最終的な寸法検証に対する責任は 1 つのベンダーに残ります。寸法公差については、次の記事でどのように説明されているかをご覧ください。 合金鋼機械加工部品のグレード、公差、および製造ガイダンス .
同時に、熱処理と表面仕上げを管理するサプライヤーの能力を評価します。多くの合金鋼鍛造品は、機械加工の前に焼きならし、焼き入れ、焼き戻しを行う必要があります。熱処理を外部委託する場合、サプライヤーは明確なプロセス文書と各ロットでの一貫した検証を行う必要があります。
合金鋼の等級とその代表的な用途
次の表は、産業プロジェクトで使用される一般的な合金鋼鍛造グレードの一部を示しています。実際の設計要件、セクションの厚さ、および標準仕様によって最適な選択が決定されるため、これを最終的な材料選択ではなく参照点として使用してください。
| グレード | 代表的な機能 | 一般的な鍛造部品 |
|---|---|---|
| 4130 | 中強度、良好な溶接性 | 構造フレーム、油圧コンポーネント |
| 4140 | クロムモリブデン、バランスの取れた靭性と強度 | シャフト、ギア、コネクティングロッド、ツールホルダー |
| 4340 | 焼入性が高く、耐疲労性に優れる | 頑丈なアクスル、クランクシャフト、航空機部品 |
| 8620 | 肌焼きタイプ、強靭な芯部と耐摩耗性表面 | ピニオン、トランスミッション部品、カムシャフト |
| 6150 | 高い疲労強度、バネ特性 | サスペンション部品、スプリング、鉱山摩耗部品 |
グレードが確認されたら、次のステップは、鍛造ルートをコンポーネントの形状に一致させることです。産業用機器や重機部品の場合、熱間鍛造は大幅な変形が可能であり、大きな断面にわたって一貫した機械的特性が得られるため、多くの場合好まれます。
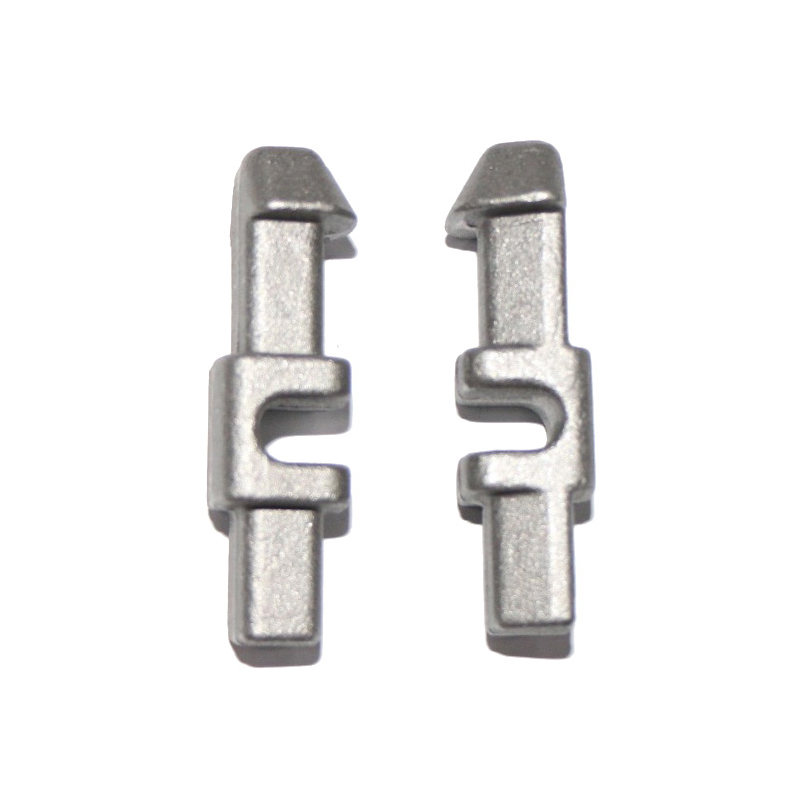 産業機器・重機用熱間鍛造部品 このセクションでは、粒子構造を使用荷重に合わせて調整することで耐久性を向上させる、産業用機器や重機の熱間鍛造に焦点を当てます。このプロセスが大きな断面や要求の厳しい用途に適している理由が説明されています。 製品を見る→
当社の施設では、熱間鍛造を使用して、フランジ付きシャフト、耐荷重ブロック、バルブ ハウジングなどの産業機器や重機のコンポーネントを製造しています。鍛造プロセスにより、粒子構造を使用時の荷重方向に揃えることができるため、コンポーネントの耐久性が向上します。
自動車および精密トランスミッション鍛造品
自動車産業は、合金鋼鍛造品に対する最も要求の厳しい消費者の 1 つです。この分野では、安全性と信頼性が規制されており、部品の検査要件が厳格です。ギア シャフト、アクスル シャフト、コネクティング ロッド、ステアリング ナックルなどの鍛造合金鋼部品が選択されるのは、早期破損することなく繰り返しの繰り返し荷重や時折の衝撃に耐える必要があるためです。自動車用鍛造サプライヤーを評価するときは、製造部品の承認プロセスの経験と、重要な寸法に対する統計的なプロセス管理を維持できるかどうかを尋ねてください。
Ningbo Chengen Machinery では、厳しい公差と一貫した機械的特性を備えた合金鋼部品を必要とする顧客向けに、熱間鍛造自動車部品を製造しています。
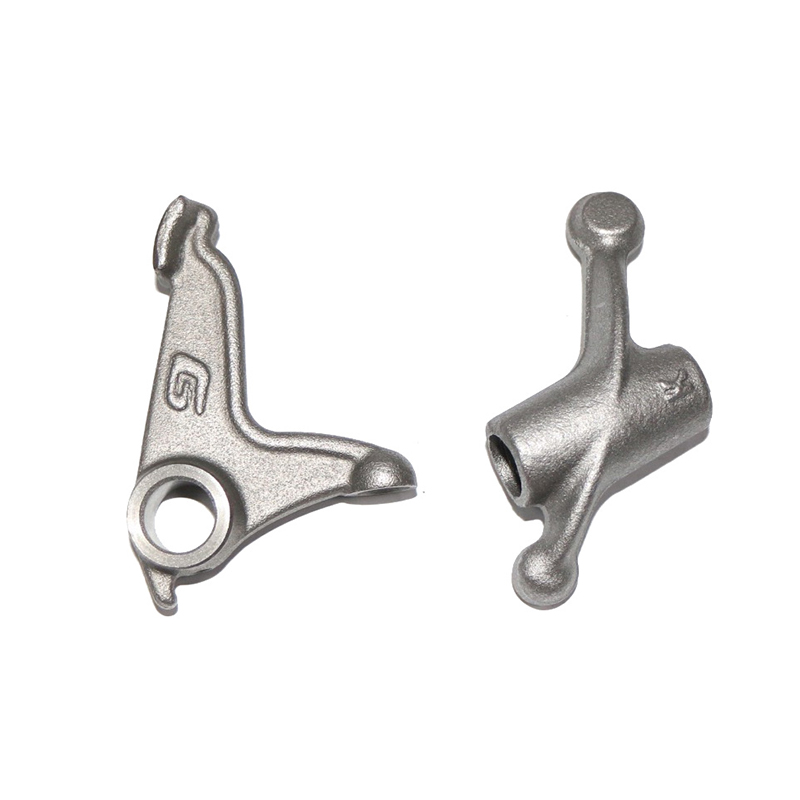 厳しい公差と一貫した特性を備えた熱間鍛造自動車部品 この部品は、厳しい公差と均一な機械的特性を必要とする合金鋼コンポーネントの熱間鍛造自動車部品をカバーします。この文脈では、鍛造ルートを形状に一致させ、公差の累積を制御することの重要性が強調されています。 製品を見る→
冷間鍛造は精密部品の製造においても重要な役割を果たします。トランスミッションギア、小型シャフト、バルブコンポーネントなどの部品は、冷間鍛造のプロセスがネットシェイプまたはネットシェイプに近い形状であり、必要な材料が少なく、滑らかな表面仕上げが得られるため、多くの場合、冷間鍛造の恩恵を受けます。これらのコンポーネントの場合、サプライヤーは鍛造から CNC 加工までの公差の累積を制御できなければなりません。
鍛造後加工とワンストップ対応
鍛造ブランクが最終部品になることはほとんどありません。ベアリングシート、O リングの溝、ねじ山、位置決め穴、および研磨面はすべて、鍛造後の機械加工が必要です。同じサプライヤーが 1 つの施設で鍛造と CNC 機械加工の両方を実行すると、複数の輸送ステップが回避され、寸法のずれのリスクが軽減されます。当社の 12,000平方メートルの生産拠点 には、鍛造、鋳造、ダイカスト、CNC 機械加工が備わっているため、1 回の注文で、工場から出ることなく原材料から完成部品まで移行できます。
冷間鍛造精密トランスミッション部品は、この統合ルートに依存するアプリケーションの好例です。これらの部品は、冷間成形による高強度と最終機械加工での正確な寸法制御を組み合わせる必要があります。鍛造と機械加工の作業が会社間で分離されている場合、厳密な振れと平行度を維持することは非常に困難になります。
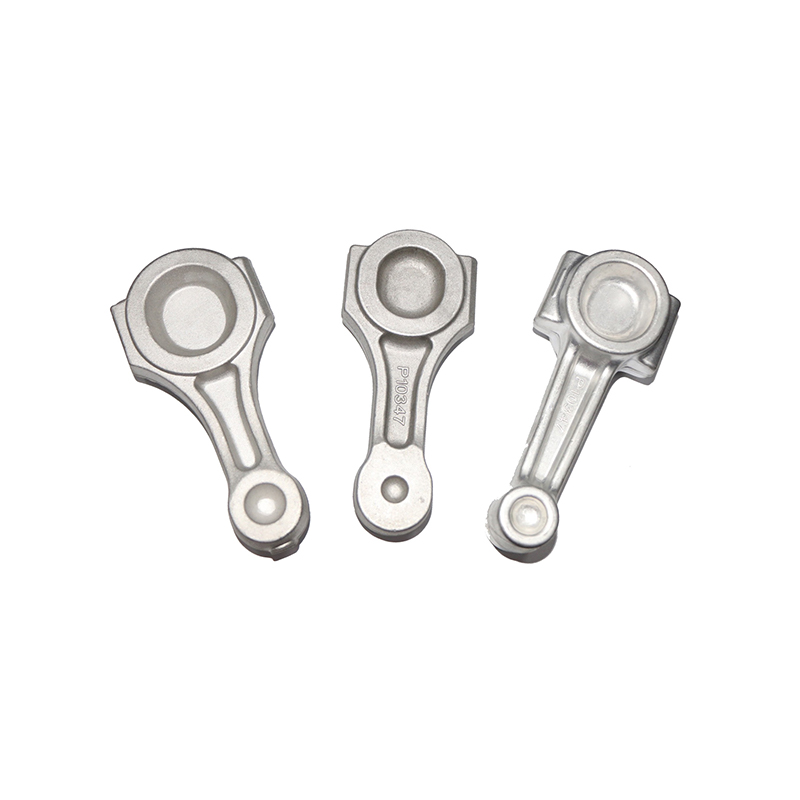 冷間鍛造精密トランスミッション部品と一貫加工 本エントリーでは、高強度と精密な寸法管理が求められる冷間鍛造精密トランスミッション部品に焦点を当てます。これは、厳密な振れと平行度を維持するには、鍛造と機械加工を統合することが重要である理由を示しています。 製品を見る→
これらの作業を 1 か所で行うことで、当社の品質チームは鍛造後と機械加工後に重要な寸法を測定できるため、各段階での部品の状態を完全に記録できます。
品質システムとサプライヤーに求めること
サプライヤーに鍛造後の機械的特性をどのように検証するか問い合わせてください。鍛造クーポンの引張試験では降伏強度と極限引張強度を確認でき、硬度試験では熱処理が効果的だったかどうかを確認できます。部品の安全性が重要な場合は、超音波検査、磁粉検査、または染料浸透検査を実行できるかどうかサプライヤーに問い合わせてください。検査方法は図面に明記する必要があり、サプライヤーは各バッチに責任のある検査員を割り当てる用意がある必要があります。
トレーサビリティも重要な要素です。適切に運営されている鍛造工場では、各部品がその熱数、鍛造バッチ、熱処理サイクル、および検査記録に関連付けられている必要があります。このレベルのドキュメントは余分な作業ではありません。それは信頼できるサプライチェーンの基盤です。部品が稼働中に故障した場合、追跡可能な記録により、何千もの部品を隔離する代わりに、根本原因を迅速に特定できます。
サプライヤー監査の際には、企業が不適合材料をどのように扱っているかも確認してください。サプライヤーは拒否された部品を速やかに検疫しますか?是正措置報告書は提出されていますか?スクラップ率または再加工率を追跡しますか?体系化された品質管理システムを備えたサプライヤーは、ためらうことなくこの情報を公開します。
最終的な要点
合金鋼鍛造サプライヤーの選択は、最終的には材料の知識、プロセス能力、プロジェクト管理のバランスの問題です。現場での故障や出荷の遅延が発生した場合、最低見積価格はそれほど魅力的ではなくなる可能性があります。必要な合金鋼グレードを提供し、形状に適した鍛造プロセスを備え、二次加工と熱処理を 1 つの施設で実行でき、品質記録について透明性のあるサプライヤーを探してください。
本格的な生産を開始する前に、部品の図面と適用条件をサプライヤーに送信し、詳細な提案を求めてください。材質グレード、鍛造方法、熱処理仕様、取り代、検査方法、納期、単価などをご提案させていただきます。このアプローチは、平等な競争条件でサプライヤーを比較し、貴社の製品に一貫した合金鋼鍛造品を提供する可能性が最も高いパートナーを選択するのに役立ちます。